
Откако прецизните гранитни компоненти ќе завршат со мелење, висока точност не може постојано да се постигне едноставно со директно склопување. Референтните поместувања и оштетувања на рамноста што се јавуваат за време на фазата на целосно склопување на машината во многу проекти честопати не се предизвикани од недоволен квалитет на самиот камен, туку од неправилни операции при склопување. За разлика од челикот и леаното железо, гранитот се одликува со висока кршливост и чувствителност на концентрирани локални оптоварувања. Неговата референтна работна површина достигнува прецизност на нано ниво; секое несоодветно стегање, нерамномерна сила или невнимателно чистење може да доведе до неповратно губење на точноста.
Подготовката пред склопување е првиот чекор што многу инженери лесно го занемаруваат. Работата на склопување не треба да започне веднаш по распакувањето. Гранитната компонента мора да лежи во работилницата за склопување за изедначување на температурата, така што температурата на каменот целосно ќе се совпадне со температурата на околината. Доколку има температурна разлика помеѓу каменот и околината, бавната термичка експанзија и контракција по склопувањето ќе создадат скриен стрес во целата машина. Потребно е и сеопфатно чистење. Не бришете ги референтните површини со обична памучна преѓа или тврди стругалки. Остатоците од остатоци и метални честички прашина на површините за вклопување ќе бидат притиснати на површината на земјата откако ќе се прицврстат, оставајќи трајни гребнатини и оштетувајќи ја референтната рамнина. ZHHIMG обезбедува специјални потрошни материјали за чистење и упатства за работа со испорачаните производи за да се избегнат вакви рани ризици.
Решенијата за позиционирање и стегање се основните контролни точки за склопување на гранит. Цврстите прицврстувачи никогаш не треба да се користат за цврсто стегање на страничните рабови на каменот или директно референтни работни површини. Гранитот се одликува со одлична отпорност на компресија, но слаба отпорност на смолкнување и удар. Тешкото стегање во една точка лесно предизвикува невидливи микропукнатини кои постепено се шират со текот на времето и предизвикуваат референтна деформација. Зрелите индустриски практики усвојуваат носачи со мек контакт со рамномерно распределени повеќеточки потпорни структури за да ги дисперзираат оптоварувањата, одржувајќи го гранитот во слободна и опуштена состојба без да воведува дополнителен стрес на склопување. Позицијата на сите потпорни точки бара претходна пресметка за да се избегнат превиснати делови и да се спречи деформација на свиткување предизвикана од сопствената тежина.
Прицврстувањето, исто така, бара постепена постапка. Кога гранитните компоненти се поврзани со метални основи, водилки и склопови со воздушни лежишта, завртките не можат да се затегнат до полн вртежен момент одеднаш. Треба да се усвои дијагонално затегнување чекор-по-чекор, со постепено применување на вртежниот момент, додека континуирано се следат промените на рамноста. Металите и гранитот се разликуваат по карактеристиките на термичка експанзија. Структурите за компензација треба да се резервираат во фазата на проектирање за да се спречи меѓусебно влечење помеѓу двата материјали под температурни варијации, што наметнува континуирано дополнително оптоварување на гранитот. Присилувањето да се откопчуваат или туркаат референтните делови од гранит за да се усогласат дупките за монтирање за време на склопувањето е забрането, бидејќи таквото грубо усогласување го блокира преостанатиот стрес во каменот.
Заштитата на животната средина за време на склопувањето е неопходна. Дури и надвор од метролошка просторија со константна температура, зоната на склопување треба да се чува без прашина за да се избегне паѓање на остатоци од мелење и метални струготини врз референтните површини. Флексибилните ремени мора да се користат со однапред дизајнирани точки за кревање за време на ракувањето и кревањето; челичните јажиња не смеат директно да допираат камени површини за да се спречи кршење и оштетување на рабовите. За гранитни платформи на кои им е потребно склопување на модули со воздушни лежишта и оптички компоненти, персоналот треба да избегнува директно стапнување врз референтните работни површини. Доколку пристапот е задолжителен во работни услови, мора да се постават специјални заштитни подлоги за распределба на телесната тежина и спречување на локално преоптоварување. 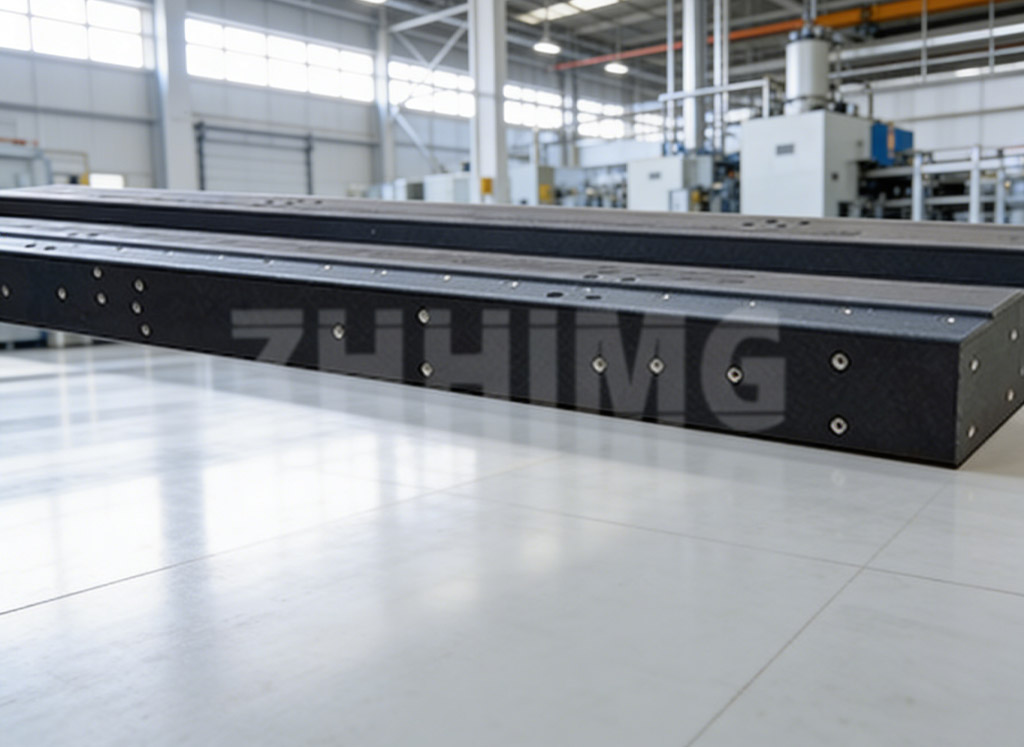
Завршувањето на склопувањето не значи итно пуштање во работа. Мора да се резервира фаза на мирување и повторна проверка. Откако сите конектори ќе бидат целосно прицврстени, склопот мирува одреден период за да се ослободи привремениот стрес генериран за време на склопувањето, по што следува повторно мерење на рамноста и праволинијата со помош на инструменти со висока прецизност. Доколку се открие отстапување од точноста, тоа не може да се коригира со присилно затегнување на завртките. Потребно е расклопување за да се проверат условите за потпора и монтирање и повторно да се прилагоди шемата на склопување. Многу клиенти брзаат да ја стават опремата во функција и да го прескокнат мирувањето и повторното тестирање. Деформацијата на референтните вредности се открива само за време на целосното пуштање во работа на машината, што доведува до екстремно високи трошоци за повторна работа.
Накратко, основниот принцип за склопување на прецизни гранитни компоненти е минимизирање на надворешните сили и избегнување на внесување дополнителен стрес. Гранитот обезбедува извонредна димензионална стабилност само кога е ослободен од неразумни надворешни сили и оштетувања на тврдите површини. Од мирување на константна температура и флексибилно потпирање, до постепено прицврстување и повторна проверка по завршувањето, секој детаљ од склопувањето го штити вродениот високопрецизен стандард на каменот. Црпејќи од богатото искуство од бројни проекти, ZHHIMG дава препораки за склопување според цртежите на опремата на клиентите пред испораката на производот, помагајќи им на клиентите да ја зачуваат прецизноста за време на склопувањето и да гарантираат стабилно долгорочно работење на комплетните машини.
Време на објавување: 14 септември 2026 година