
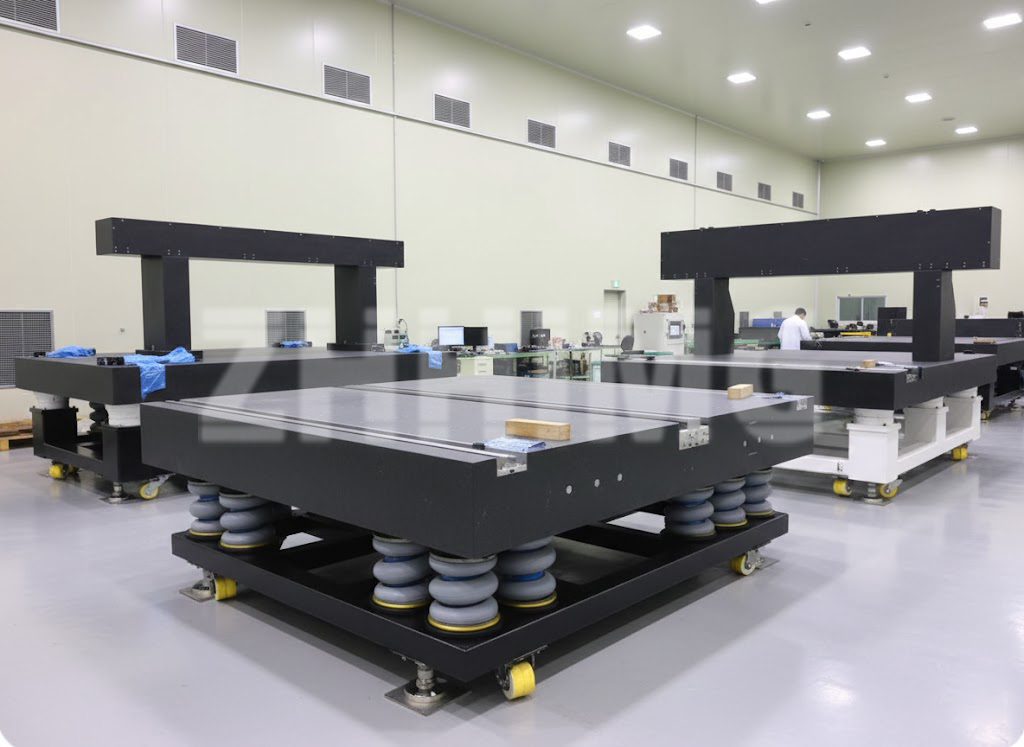
Повеќето купувачи бараат плоча со гранитна површина со јасен инженерски проблем - пристигнување на нов CMM, построг услов за инспекција од ревизија на клиентот, промена на распоредот на работилницата. Ова упатство ги објаснува вистинските одлуки за избор по редоследот што треба да се донесат: прво примена, потоа големина, степен, детали за точност, оптоварување и поддршка, околина и конечно документи што ја прават плочата докажлива референца за мерење, а не скапа камена плоча.
Започнете со апликацијата: Инспекција, калибрација или склопување?
Апликацијата го поттикнува секој подоцнежен избор. Лабораториската плоча за калибрација работи во просторија со контролирана температура и најчесто носи блокови со лесни калибри - може да даде приоритет на екстремна рамност. Плочата за инспекција на подот од работилницата се справува со делови, тела и течности за ладење - потребна ѝ е отпорност на абење, лавици и влошки повеќе од толеранциите за лабораториски квалитет. Плочата за склопување поддржува тешки компоненти и сили на стегање, па затоа дебелината, цврстината и распределбата на оптоварувањето доминираат. Запишете што всушност ќе стои на плочата и колку често се движи; тој еден пасус одговара на половина од прашањата што ќе ви ги постави производителот.
Како да изберете работна големина
Големината не е „најголемата што одговара на просторијата“. Три општи правила: работната површина треба да го надминува најголемиот објект што го проверувате со доволна маргина за инструментот и операторот (обично 200-300 mm во секоја насока); поголемите плочи значат подебели делови за да се одржи цврстината, па затоа цената и тежината нагло растат со површината; а многу големи плочи можеби ќе треба да се направат во соодветни делови ако вратите, крановите или подовите го ограничуваат ракувањето. Типична прогресија: 630 × 400 mm за работа со клупа, 1000 × 630 до 1600 × 1000 mm за општа инспекција, 2000 × 1000 mm и повеќе за CMM маси и основи на машини. Стандардните големини чинат помалку и се испорачуваат побрзо; сè што е над нив станува изработка по нарачка.
Степенови на точност: За што се користат степените AA, A и B
Според ASME B89.3.7, вообичаеното етикетирање ги опфаќа одделението AA (лабораторија), одделението A (инспекција) и одделението B (алатна просторија), додека DIN 876 ги користи одделението 00, 0, 1 и 2 со блиска идентична намера. Како референтна точка за плоча од 1000 × 630 mm, целосната рамномерност на површината е приближно 3,5–4 µm кај одделението 00/AA, 7–8 µm кај одделението 0/A и 15–16 µm кај одделението 1/B. Користете ја класата што одговара на просторијата, а не брошурата: плоча од класа AA во работилница на 28 °C со сообраќај на виљушкар е пари потрошени на сертификат, а не на точност. Спротивно на тоа, лабораторијата за калибрација што купува класа B ќе ја открие својата одлука при секоја ревизија. Кога споредувате понуди, секогаш прашувајте на кој стандард и на кој степен се однесува бројката за рамномерност - само „висока прецизност“ не е спецификација.
Рамност, повторување и локална точност: Што треба да побараат купувачите
Еден единствен број на рамност крие три различни прашања. Рамноста на целата површина го опишува вкупното отстапување од рамнината. Локалната (повторувачка) точност опишува како грешката варира помеѓу соседните региони - критично кога CMM мостот лета над целата површина. Повторливоста опишува што чита мерниот инструмент кога се враќа на истата точка, што зависи од квалитетот на завршната обработка и полирањето исто колку и од геометријата. Доверлив добавувач ги наведува сите три, со методот на мерење (автоколиматор или електронско ниво), употребениот инструмент и следливоста на калибрацијата зад броевите. Нашиот водич закалибрација и одржување на површинска плочаобјаснува како се проверуваат овие вредности и колку често треба повторно да се проверуваат.
Капацитет на оптоварување и размислувања за потпорни точки
Гранитот е силен при компресија, но крутите плочи сè уште се деформираат под концентрирани оптоварувања, а системот за потпора е важен исто колку и каменот. Плочите се дизајнирани околу кинематичка потпора во три точки (со опционални дополнителни потпори кои не смеат да носат товар), а наведениот капацитет на оптоварување претпоставува дека оптоварувањето е распределено - тешка калап поставена на едниот агол создава локално деформирање без капаци за оценување на степенот. Кажете му на производителот за статичката тежина, сите динамички или ударни оптоварувања и точно каде ќе се наоѓаат концентрираните оптоварувања; потребната дебелина и растојанието меѓу потпорите произлегуваат од тоа, а не од генеричка табела.
Температура, вибрации и инсталациска средина
Просторијата за мерење дефинира што може да испорача плочата. Провевот, сончевата светлина и циклусите на греење, вентилација и климатизација создаваат градиенти што ја поместуваат геометријата на плочата за микрони; просторија стабилизирана на 20 ± 1 °C е референтна средина за работа под микрони. Вибрациите на подот од блиските машини ги скратуваат перформансите на воздушното лежиште и индикаторите, па затоа изолираните темели, пневматските изолатори или барем еластичните држачи припаѓаат во планот. Конечно, потврдете дека подот може да ја издржи вкупната тежина - плоча од 2000 × 1000 × 200 mm плус постоље се приближува до два тона - и дека пристапните патишта овозможуваат плочата всушност да пристигне таму каде што е прикажано на цртежот.
Кога да изберете стандардна чинија — и кога да нарачате по нарачка
Стандардните плочи победуваат во однос на цената, времето на испорака и вредноста за препродажба, и ги покриваат повеќето инспекциски клупи. Нарачајте по мерка кога плочата мора да носи опрема: навојни влошки на дефинирани позиции, Т-жлебови за стегање, вдлабнатини за сонди или кабли, отвори за довод на воздух, скалести профили или интегрирани држачи. Способенпроизводител на гранитни плочи за површиниги обработува овие карактеристики во истиот процес со контролиран стрес како и самата плоча - карактеристиките обработени како дополнителна мисла се местото каде што рамноста тивко умира. Повеќето сериозни OEM апликации завршуваат по нарачка; повеќето лаборатории за контрола на квалитет завршуваат стандардни плус неколку влошки.
Документи за барање
Четири документи ја претвораат набавката во средство на системот за квалитет: извештај од инспекција со вистинската измерена геометрија (не само „поминува“), сертификат за калибрација со следливост и несигурност на мерењето, лист со податоци за материјалот што ја потврдува густината, тврдоста и апсорпцијата за серијата и план за пакување и ракување - бидејќи стресот од транспортот и лошото истоварување оштетуваат повеќе плочи отколку услугата. Побарајте ги овие пред да нарачате; добавувач кој се двоуми одговори на друго прашање за нивниот процес.
Прилагодени опции на ZHHIMG®
ZHHIMG испорачува стандардни и по мерка плочи од големини на клупи до повеќетонски CMM маси, со навојни влошки, Т-жлебови, машински обработени дупки и вдлабнатини, профили со лавици, челични или гранитни држачи, заштитни капаци, држачи за нивелирање и изолација од вибрации. За да го забрзате барањето, испратете ги информациите подолу:
| Ставка | Што да се обезбеди |
|---|---|
| Работна големина | Должина × ширина × дебелина (или дозволете ни да предложиме дебелина) |
| Потребна е точност | Рамност, локална/повторлива точност и цели за повторување, референтен стандард |
| Апликација | CMM, инспекција, калибрација, склопување или база на опрема |
| Максимално оптоварување | Статични, динамички и концентрирани позиции на оптоварување |
| Инсталација | Точки за потпора, држач, ногарки за нивелирање, изолација од вибрации |
| Прилагодени функции | Позиции на дупки, влошки, водилки, отвори за воздушни лежишта, жлебови, капаци |
| Документација | Извештај за инспекција, сертификат за калибрација, барања за пакување и испорака |
Преземете листа за проверка за избор на гранитни плочи or прашајте ги инженерите на ZHHIMG® за опции за рамномерност и калибрација— испратете ја вашата големина и оценка на точност, а ние ќе ви вратиме предложена спецификација со понуда.
Време на објавување: 30 септември 2026 година